가동·비가동 상태
설비 가동, 정지, 대기 시간을 자동 기록해 가동률과 비가동 원인을 분석합니다.
PLC INTEGRATION
PLC
READ · STORE · MONITOR
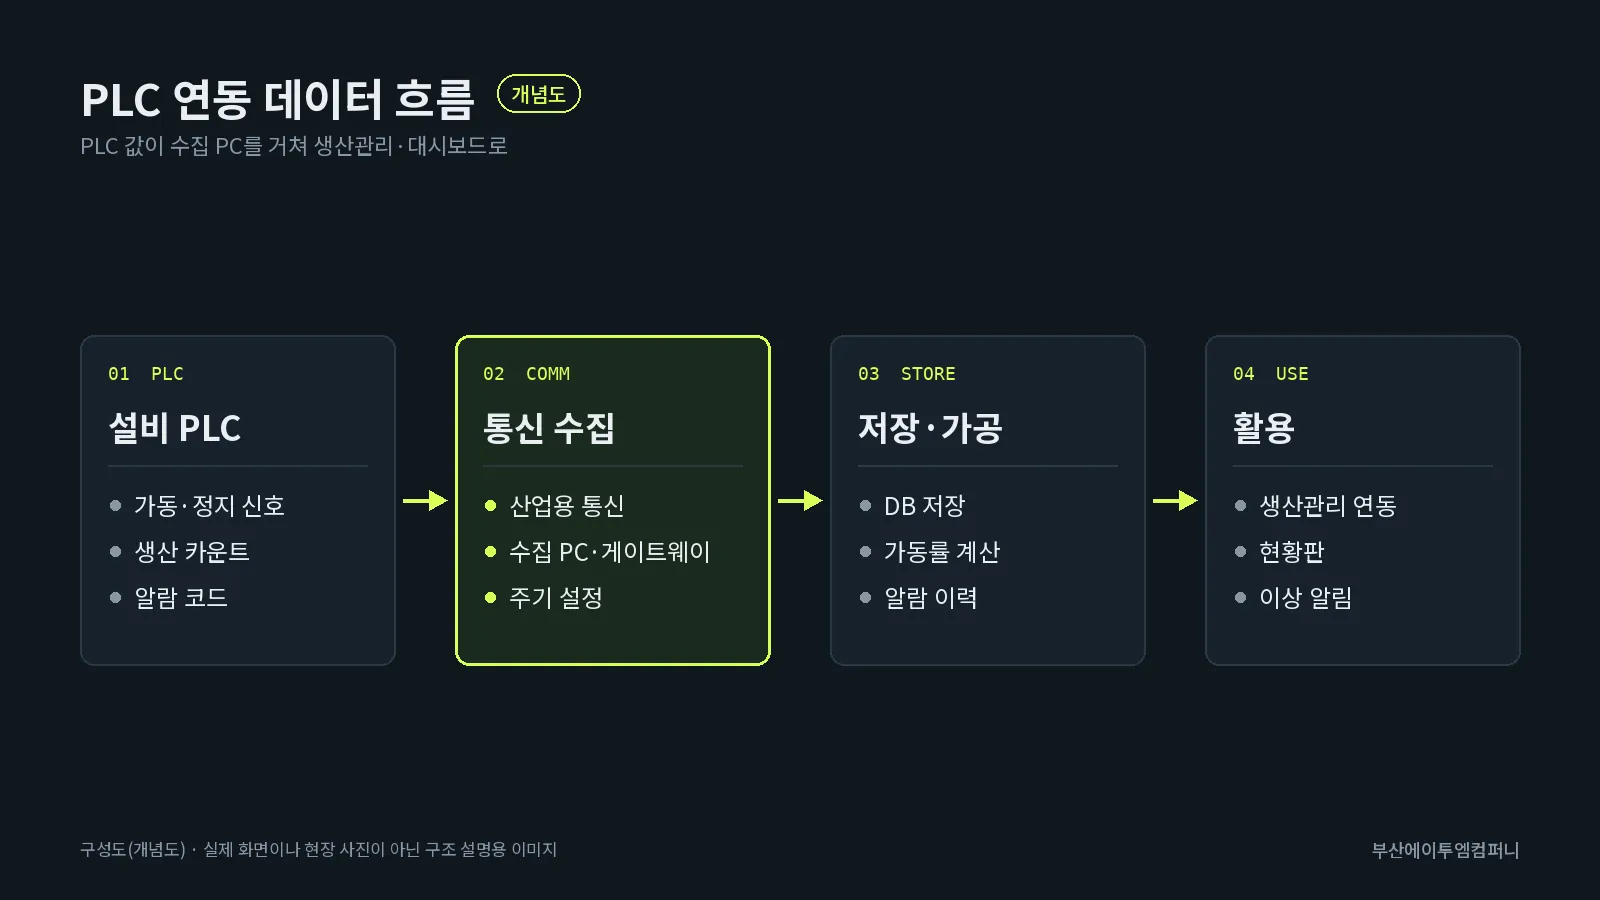
설비는 이미 PLC 안에 가동 상태와 생산 수량을 가지고 있습니다. 이 값을 꺼내 PC·서버로 모으면 생산일보 수기 작성, 가동률 계산, 알람 기록이 자동이 됩니다. PLC 프로그램 자체를 크게 바꾸지 않고 데이터를 읽어 오는 방식부터 검토합니다.
어떤 값을 얼마나 자주 읽을지 먼저 정하면 필요한 통신 방식과 장비가 정해집니다.
설비 가동, 정지, 대기 시간을 자동 기록해 가동률과 비가동 원인을 분석합니다.
양품·불량 카운트를 읽어 공정 실적을 생산관리 시스템에 자동 입력합니다.
설비 알람 발생과 해제 시각을 기록하고 반복 알람을 담당자에게 알립니다.
온도, 압력, 속도 같은 공정 값을 LOT와 함께 저장해 품질 추적에 씁니다.
가동 중인 설비에 영향을 주지 않도록 읽기 위주로 시작합니다.
PLC 기종·통신 포트
읽을 데이터 목록
한 대 연결
DB·현황판
라인 전체
수집된 설비 데이터는 여러 방향으로 활용됩니다.
라인별 가동 상태를 사무실과 현장 모니터에 실시간으로 보여 줍니다.
작업자 수기 입력 없이 생산 실적이 기록됩니다.
레시피·설정값을 프로그램에서 PLC로 내려보내는 제어 연계도 안전 검토 후 구성합니다.
누적된 설비 데이터로 평소와 다른 패턴을 찾아 알리는 피지컬 AI로 확장합니다.
한 가지 프로그램으로 끝나는 경우는 드뭅니다. 연결되는 시스템과 실제 수행 과제를 함께 확인하세요.
이 페이지와 관련된 질문만 모았습니다. 회사·상담 관련 공통 질문은 자주 묻는 질문에 있습니다.
국내 공장에서 많이 쓰는 주요 PLC는 대부분 이더넷이나 시리얼 통신으로 데이터를 읽을 수 있습니다. 기종, 모델, 통신 모듈 유무를 확인한 뒤 가능한 방식을 안내합니다.
대부분은 기존 PLC 메모리 값을 읽기만 하므로 수정이 필요 없습니다. 필요한 값이 PLC에 없을 때만 설비 담당자와 협의해 최소한으로 추가합니다.
PC·서버 쪽 연동 프로그램 개발이 중심입니다. 설비 제어 로직 변경이 필요한 경우 설비 제작사나 제어 담당과 역할을 나눠 협업합니다.
공장 내 서버나 수집 PC의 DB에 저장하는 것을 기본으로 하고, 원격 조회가 필요하면 보안 구성을 거쳐 외부에서 볼 수 있게 합니다.
PLC PROJECT
설비 종류와 PLC 기종, 알고 싶은 값을 알려 주세요.